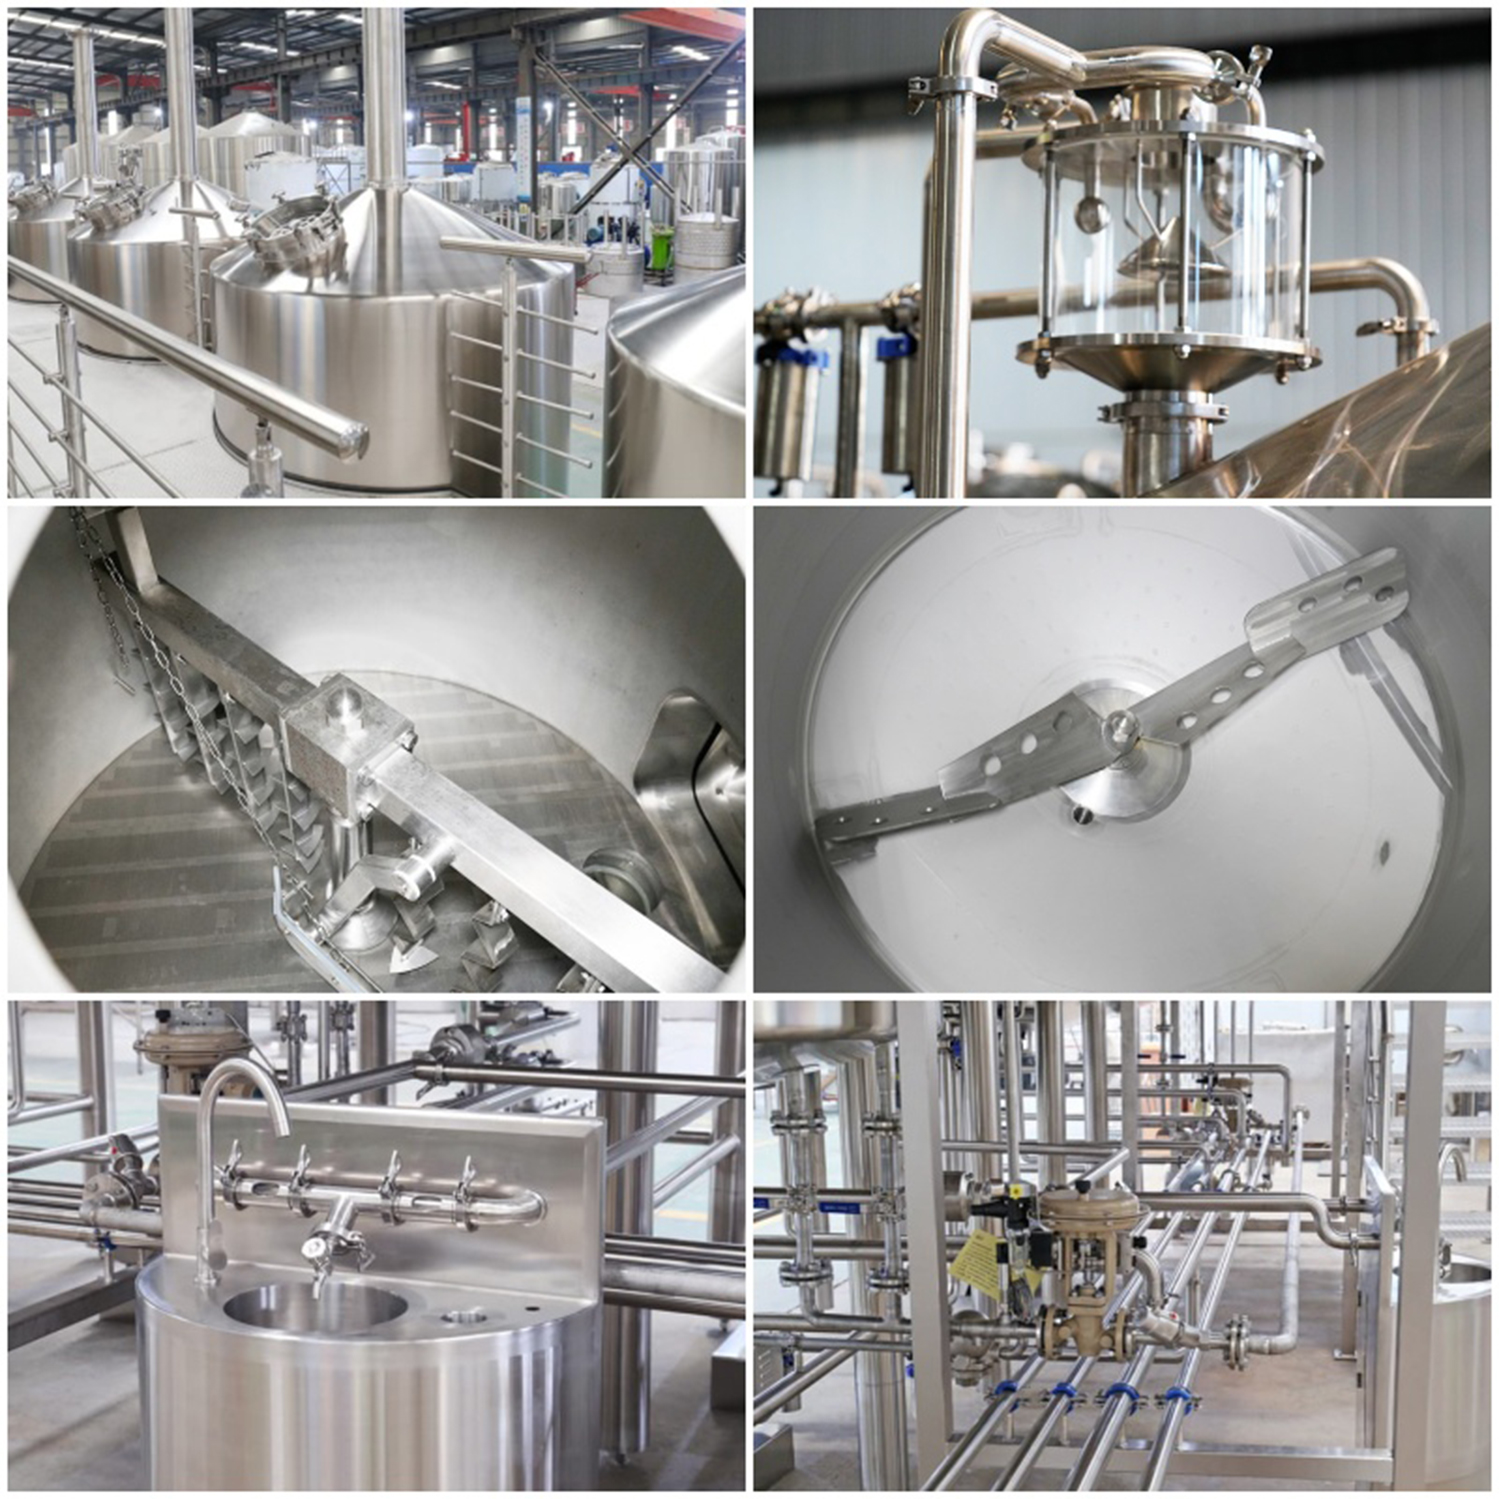
Un'attrezzatura per la produzione di birra alla spina in fabbrica da 20BBL è anche nota come micro birrificio, viene generalmente utilizzata per birrifici commerciali di proprietà indipendente e si concentra sul sapore e sulle tecniche di produzione della birra.
L' attrezzatura per la produzione di birra alla spina 20BBL ridefinisce la produzione di birra artigianale su larga scala , integrando l'automazione controllata da PLC con scalabilità modulare per fornire risultati costanti e di alta qualità a 120-240 BBL/settimana . Progettato per birrifici regionali e strutture di produzione a contratto , questo sistema combina un birrificio a tre recipienti (tino di ammostamento/filtrazione, bollitore, idromassaggio) con fermentatori a doppia zona ricoperti di glicole , raggiungendo una stabilità della temperatura di ± 0,5°C durante la fermentazione. Il suo sistema di recupero della CO₂ cattura il 90% dei gas di fermentazione per la carbonatazione, riducendo i costi operativi del 20% .
Parametro |
Specifica |
Capacità batch |
20 BBL (2.308 litri) per infusione |
Metodo di riscaldamento |
Camicia a vapore ( pressione di esercizio 0,15 MPa ) |
Sistema di raffreddamento |
Giacca alveolata a doppia zona con pressione del glicole di 1,5 bar |
Materiale |
Acciaio inossidabile 304 ( lucidatura interna RA 0,4μm ) |
Consumo energetico |
18–25 kWh per ettolitro di birra prodotta |
Certificazioni |
Conformità CE, PED e 3A |
Orma |
15–20㎡ (birrificio + vasche di fermentazione) |
Interfaccia PLC Siemens con ricette preprogrammate per IPA, stout e lager, che consente programmi di ammostamento passo passo e monitoraggio della gravità in tempo reale tramite rifrattometri in linea.
I motori a frequenza variabile (VFD) su pompe e agitatori riducono il consumo energetico del 15% rispetto ai sistemi a velocità fissa.
I fermentatori conici 20BBL con angoli del cono di 80° e bracci rotanti di travaso ottimizzano il recupero del lievito e il dry hopping
Le camicie di glicole a doppia zona (pareti laterali e cono) consentono il controllo indipendente della temperatura durante la fermentazione e il condizionamento a freddo.
Il sistema di recupero della CO₂ recupera il 90% dei gas di fermentazione per la carbonatazione o la rivendita, generando 0,08 dollari/l . entrate secondarie di
Il sistema idrico a circuito chiuso ricicla l'80% dell'acqua di processo per la pulizia e il raffreddamento.
I serbatoi completamente saldati e senza giunzioni con finitura superficiale 3.2Ra soddisfano gli standard FDA per lo stoccaggio prolungato ( 6-12 settimane ).
Le sfere di spruzzatura CIP a 360° e i raccordi a sgancio rapido riducono i tempi di inattività della sanificazione del 30%.
Birrifici regionali : produzione ad alto rendimento di birre di punta e versioni in edizione limitata , supportata da velocità di trasferimento di 20HL/h.
Birrai a contratto : produzione di birra personalizzata per clienti terzi, con configurazioni flessibili dei serbatoi per la fermentazione simultanea di più stili di birra.
Cooperative agricole : utilizzano cereali locali per birre dal campo al bicchiere , supportati da capacità di fermentazione al 13% di alcol.
Distributori di bevande : produzione di alcol di base per bevande aromatizzate al malto e seltzer duri.
Installazione chiavi in mano : include l'integrazione della pipeline , , la configurazione del sistema di recupero della CO₂ e la formazione del personale sui protocolli di introduzione del lievito.
Sviluppo di ricette : consulenza di esperti sull'ottimizzazione dell'utilizzo del luppolo e sulla gestione dell'equilibrio acido.
Inventario dei pezzi di ricambio : consegna entro il giorno successivo di componenti critici come pompe per glicole e agitatori per fermentatori.
Audit energetico : soluzioni personalizzate per ridurre i costi del kilowattora del 20–25% attraverso sistemi di recupero del calore.